

Kupujący otwiera karton rękawiczek ANSI A5 i przeprowadza pięciominutową kontrolę. Przechodzą trzy pary; czwarty odczytuje około 1700 gramów siły skrawania. W arkuszu danych podano A5 - około 2200 g i więcej. Czy zatem rękawica jest zła, czy może test?
W przypadku producenta, który prowadzi własne badania i rozwój oraz własne laboratorium, odpowiedź zwykle nie brzmi. Odporność na przecięcie to zakres, a nie stała liczba, a jedynym niezawodnym sposobem utrzymania partii produkcyjnej w tym zakresie jest kontrola przędzy, dzianiny, powłoki i linii zanurzania, a następnie weryfikacja gotowej rękawicy za pomocą kalibrowanych testów dla każdej partii – nie raz, na etapie pobierania próbek.
Ta różnica oddziela dwóch dostawców, którzy drukują „A5” na pudełku. Jeden z nich testował prototyp dwa lata temu. Drugi wie, dlaczego liczba się przesuwa, jak daleko może się przesunąć, zanim partia zostanie odrzucona, i co należy skorygować na linii, gdy tak się stanie. Oto, jak faktycznie działa testowanie, gdzie obowiązują tolerancje i o co należy zapytać przed zatwierdzeniem specyfikacji.
Co faktycznie mierzą wskaźniki przecięcia i ścierania
Dominują dwie metody testów cięcia i nie można ich stosować zamiennie. ANSI/ISEA 105, amerykańska norma, wykorzystuje ASTM F2992 z prostym ostrzem TDM-100 i podaje siłę potrzebną do przecięcia próbki w gramach, posortowaną według poziomów od A1 do A9. Norma europejska EN 388:2016 utrzymuje starszy test coupe dla materiałów o niższych parametrach, ale przechodzi na test prostego ostrza ISO 13997 dla przędz o wysokich parametrach, zgłaszając poziomy od A do F, od 2 N do 30 N i więcej.
Ponieważ geometria ostrza i przyłożenie obciążenia różnią się, tych dwóch skal nie można przeliczyć za pomocą wzoru. A5 znajduje się mniej więcej w tym samym sąsiedztwie co poziom EN E w wielu konstrukcjach aramidowych i HPPE, ale mapowanie zmienia się wraz z mieszanką przędzy, wagą wyściółki i powłoką. Traktuj dowolną tabelę konwersji jako szacunkową, nigdy jako roszczenie.
W laboratorium za większość spreadu odpowiadają trzy zmienne:
- Przędza i miernik. Zarówno wkładka aramidowa o grubości 13, jak i wkładka HPPE o grubości 18 mogą osiągnąć format A5, zachowując się zupełnie inaczej w dłoni. Większa grubość zwykle zapewnia zręczność; cięższe wkładki kupują trwałość.
- Powłoka. Nitryl, lateks i PU zmieniają przyczepność, trwałość na ścieranie i zachowanie na mokro, dlatego test przecięcia należy powtórzyć na rękawicy powlekanej, a nie tylko na gołej wyściółce.
- Przygotowanie próbki. Płaski kupon wycięty z dłoni to nie to samo, co trójwymiarowa rękawiczka. Krocz kciuka i opuszki palców, gdzie dzianina jest naciągnięta i cieńsza, to zazwyczaj najsłabsze punkty i miejsca, które w prawdziwej pracy najprawdopodobniej zostaną przecięte.
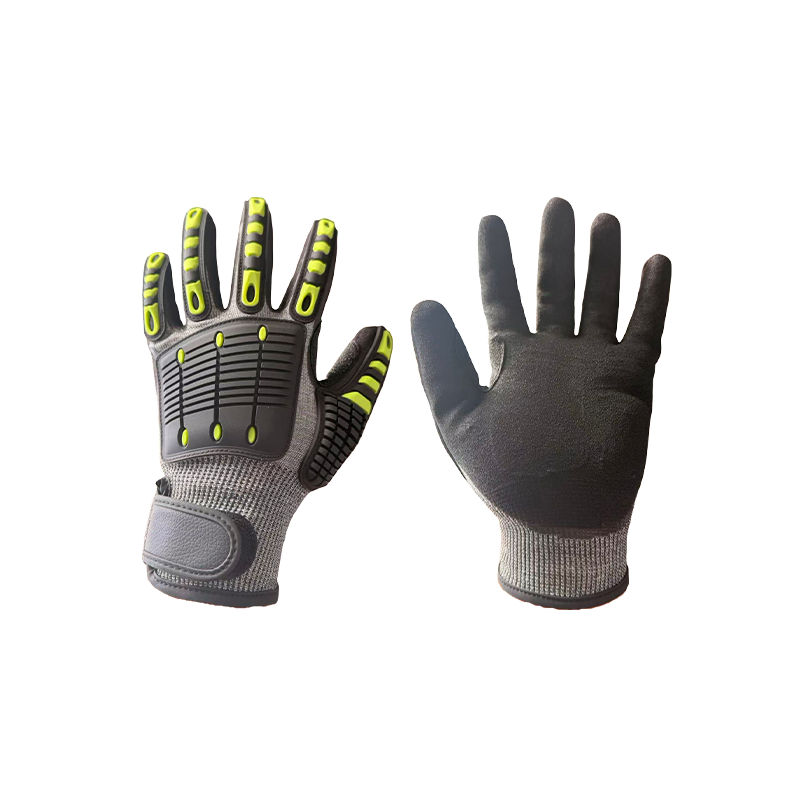
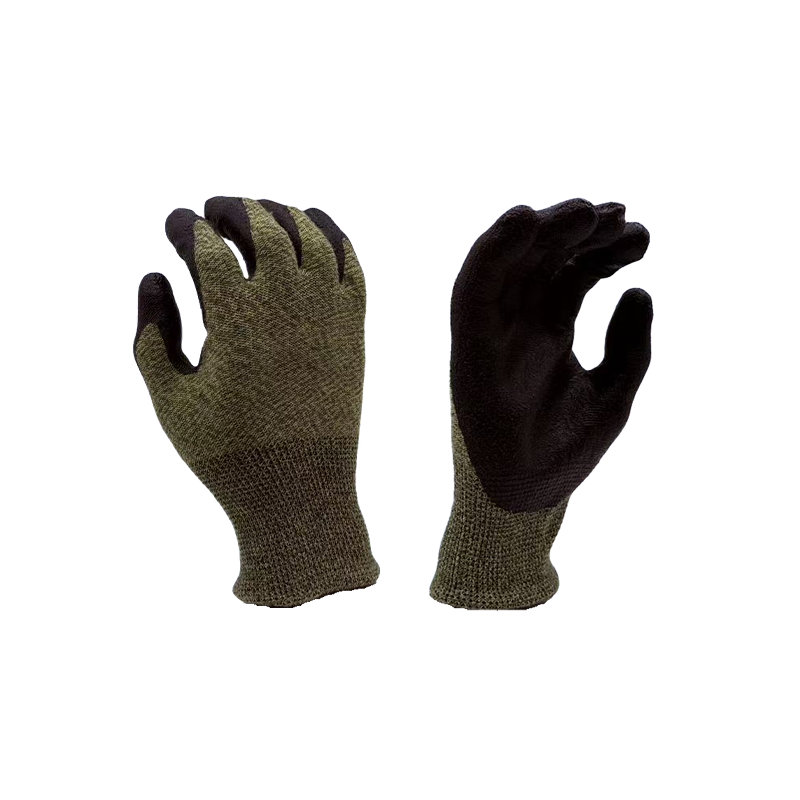
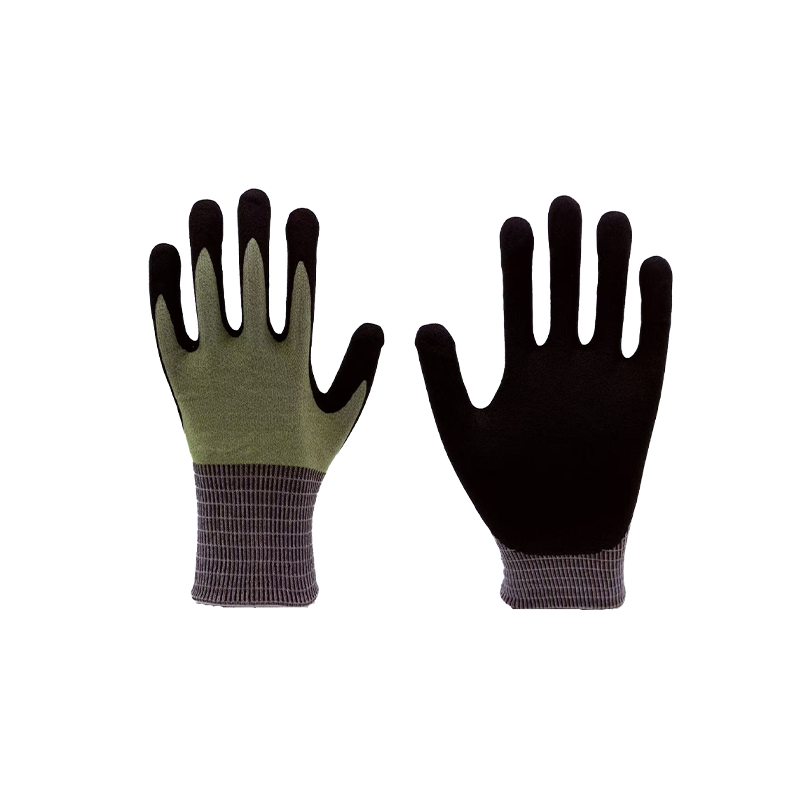 Szare, odporne na przecięcie rękawice A5 o rozmiarze 18 Porównując opcje ochrony mechanicznej, przejrzyj szarą, odporną na przecięcia rękawicę A5 o rozmiarze 18; widoczne szczegóły obejmują tylko tożsamość produktu i zapytanie, a nie pełną specyfikację. Zobacz produkt →
Ścieranie, rozdarcie i przebicie są opisane w tym samym raporcie EN 388. Ścieranie liczy się w cyklach do przebicia na kole Tabera (poziomy 1 do 4, od 100 do 8000 cykli), rozdarcie mierzy się w niutonach, a przebicie w niutonach przy użyciu znormalizowanej sondy. Same w sobie wyglądają na drobne; wspólnie decydują, czy rękawica przetrwa jedną zmianę, czy tydzień.
Od wyniku laboratoryjnego do specyfikacji produkcyjnej: gdzie obowiązują tolerancje
Przechodzący prototyp to początek pracy, a nie koniec. Rzeczywisty wynik prac badawczo-rozwojowych to pisemna specyfikacja, którą może pomieścić linia produkcyjna: mieszanka włókien i liczba przędzy, rozstaw igły, gęstość ściegu, waga wyściółki w gramach na metr kwadratowy, głębokość zanurzenia, zbieranie powłoki na parę, temperatura i czas utwardzania oraz zakres grubości dłoni.
Potem następuje to, co kupujący części rzadko widzą – lista rzeczy, które mogą zmienić numer po podpisaniu specyfikacji:
- Zróżnicowanie partii przędzy. Dwóch dostawców może dostarczać „HPPE” o różnej wytrzymałości na rozciąganie. Kontrola przychodząca z zatrzymanymi próbkami przędzy wyłapuje to, zanim dotrze do igieł.
- Zużycie igły i gęstość ściegu. Lekko luźna dzianina zmniejsza liczbę końcówek włókien na jednostkę powierzchni i powoduje wymierny spadek wydajności.
- Głębokość zanurzenia i ciężar powłoki. Głębsze zanurzenie nitrylowe poprawia odporność na ścieranie i przyczepność, ale zwiększa wagę, zmniejsza zręczność i zmienia zachowanie rękawicy, gdy jest mokra.
- Utwardzanie i nawilżanie. Niedostatecznie utwardzona powłoka pozostaje lepka; przesuszone wkładki stają się kruche. Sama wilgotność przechowywania może znacząco wpłynąć na efekt cięcia.
- Geometria rękawicy. Długość, szerokość dłoni i kąt kciuka to tolerancje wymiarowe, które decydują o dopasowaniu, które decyduje o tym, jak długo dana osoba faktycznie nosi rękawicę, a jest to zmienna bezpieczeństwa, której nie wykryto w testach laboratoryjnych.
Właśnie dlatego zdyscyplinowane fabryki testują trzy punkty: przychodzącą przędzę, pierwsze próbki z linii i gotowe partie przed wysyłką. Punkt środkowy to miejsce, w którym większość problemów można wykryć niewielkim kosztem; w ostatnim momencie przestają być problemem klienta.
Testujy chemiczne, termiczne i udarowe: wolniejsza połowa rękawicy w laboratorium
Zwraca się uwagę na ochronę przed przecięciem, ale badania chemiczne i termiczne trwają dłużej, kosztują więcej i dają najczęściej błędnie interpretowane informacje.
Odporność chemiczna zgodnie z normą EN ISO 374-1 dotyczy przenikania, a nie rozprysków. Próbkę umieszcza się w kuwecie, na jedną stronę nakłada się substancję chemiczną prowokującą, a laboratorium mierzy, po jakim czasie substancja stanie się wykrywalna po drugiej stronie. Typ A wymaga odporności na co najmniej sześć substancji chemicznych o czasie przebicia wynoszącym 30 minut lub dłużej; Typ B potrzebuje trzech; Typ C, jeden. Oddzielny test degradacji sprawdza, czy materiał zmienia się fizycznie po kontakcie.
Obowiązują dwa praktyczne ostrzeżenia. Przenikanie mierzy się w kontrolowanej temperaturze, zwykle około 22–23 stopni Celsjusza, a czas przenikania zmniejsza się wraz ze wzrostem temperatury. A mieszanina rozpuszczalników to nie to samo, co jej poszczególne składniki, zatem ocena typu A w odniesieniu do sześciu wymienionych substancji chemicznych nie obejmuje automatycznie mieszanki stosowanej w danym procesie.
 Gama rękawic chroniących przed chemikaliami typu A Poznaj rękawice chroniące przed chemikaliami typu A, obejmujące neopren aramidowy o grubości 13 i konstrukcje z poliuretanu na bazie wody, do zastosowań w produkcji chemicznej, petrochemii i zadaniach laboratoryjnych. Zobacz produkt →
Testy cieplne zgodnie z normą PL 407 wykazują maksymalnie sześć odrębnych właściwości, w tym czas dopalania, ciepło kontaktowe w temperaturach 100, 250, 350 i 500 stopni Celsjusza, ciepło konwekcyjne, ciepło promieniowania i rozpryski stopionego metalu. Pojedyncza rękawica rzadko jest mocna we wszystkich sześciu. Testy udarności zgodnie z normą ANSI/ISEA 138 dzielą ochronę grzbietu na trzy poziomy w oparciu o maksymalną przenoszoną siłę mierzoną na kostkach i palcach, co oznacza, że geometria podkładki ma takie samo znaczenie jak grubość podkładki.
 Rękawice chroniące przed wysoką temperaturą i ognioodporne, odporne na przecięcie Przejrzyj tę trudnopalną i odporną na przecięcie rękawicę w ramach opcji ochrony przed wysoką temperaturą; szczegółowe specyfikacje normy EN 407 i odporności na przecięcie nie są pokazane. Zobacz produkt →
Testy rękawic, standardy i to, co porusza liczbę
Porównując dwa arkusze danych, porównaj metodę i wynik. W poniższej tabeli wymieniono testy, które najczęściej pojawiają się w arkuszu danych dotyczących środków ochrony rąk, oraz zmienne, które w dyskretny sposób zmieniają wynik.
| Test | Norma referencyjna | Co jest zgłaszane | Co zwykle porusza wynik |
|---|---|---|---|
| Odporność na przecięcie | ASTM F2992 (TDM-100) i ISO 13997 | Siła w gramach (A1 do A9) lub w niutonach (A do F) | Zużycie ostrza, napięcie próbki, partia przędzy, wilgotność próbki |
| Otarcie, rozdarcie, przekłucie | EN 388:2016 | Cykle do przebicia, siła rozdarcia, siła przebicia | Grubość powłoki, ziarnistość ściernicy, przygotowanie kuponu |
| Przenikanie chemiczne | EN ISO 374-1 | Czas przebicia dla każdej substancji chemicznej, typ A, B lub C | Temperatura, mieszaniny, grubość i lokalizacja próbki |
| Ciepło i płomień | EN 407 | Czas dopalania, ciepło kontaktowe w stopniach Celsjusza, odporność na zachlapania | Gramatura tkaniny, wilgotność, cykle prania |
| Wpływ | ANSI/ISEA 138 | Szczytowa siła przenoszona, poziomy od 1 do 3 | Geometria podkładki, w którą kostkę uderzamy, temperatura |
| Wizualna i wymiarowa kontrola jakości | Próbkowanie ISO 2859-1 | Wskaźnik defektów, długość, grubość dłoni | Plan pobierania próbek, miernik, kto mierzy |
O co należy zapytać przed zatwierdzeniem specyfikacji rękawic
Dzięki krótkiej liście pytań w ciągu jednego e-maila dowiesz się, czy prace badawczo-rozwojowe dostawcy są rzeczywiste:
- Czy zgłoszony poziom zmierzono na wykończonej, powlekanej rękawicy czy na gołej wyściółce?
- Laboratorium własne czy zewnętrzne i które? Własne testy umożliwiają szybką iterację; akredytowana osoba z zewnątrz potwierdza to niezależnie. Silni producenci używają obu.
- Ile próbek, z ilu partii produkcyjnych i w jakim dniu przetestowano?
- Czy możesz zobaczyć zapisy kalibracji – liczbę ostrzy na testerze cięcia, datę kalibracji ogniwa obciążnikowego, kondycjonowanie próbek przed badaniem?
- Czy zatrzymane próbki są przechowywane według numeru partii i jak długo?
- Jakie ponowne testy są spowodowane zmianą: nowy dostawca przędzy, nowy rozstaw igieł, nowa linia zanurzeniowa, nowy profil utwardzania?
- Jaki poziom akceptacji obowiązuje w przypadku wad wizualnych i wymiarowych i kto podpisuje protokół przedwysyłkowy?
Jeśli nadal definiujesz samą specyfikację, zapoznaj się z tym przewodnikiem wybierając rękawice odporne na przecięcie bardziej szczegółowo przechodzi przez dopasowywanie poziomów do zadań.
Często zadawane pytania
Czy jedna rękawica może wytrzymać zarówno poziom przecięcia ANSI, jak i EN?
Tak, i wiele linerów o wysokiej wydajności tak robi – ale są to oddzielne wyniki z odrębnych metod. Zanim porównasz go z innym produktem, zapytaj, do jakiego standardu należy dany numer.
Czy wyższy poziom cięcia jest zawsze lepszy?
Nie. Wyższe poziomy zwykle oznaczają cięższe wyściółki, grubsze powłoki i mniejszą zręczność, a zręczność decyduje o tym, czy rękawica jest w ogóle noszona. Odporność na przecięcie również nie mówi nic o przebiciu, przenikaniu substancji chemicznych czy wysokiej temperaturze.
Jak często należy ponownie testować partię produkcyjną?
W przypadku oświadczeń chemicznych i cieplnych bezpieczną wartością bazową jest cena na partię. W przypadku cięcia często stosuje się analizę na partię lub określoną partię, a także ponowne badanie za każdym razem, gdy zmienią się ustawienia przędzy, grubości, powłoki lub utwardzania.
Dlaczego dwie rękawiczki z tą samą etykietą A5 sprawiają wrażenie tak różnych?
Ponieważ etykieta opisuje jedną mierzoną właściwość. Masa wykładziny, grubość, materiał powłoki, głębokość zanurzenia i rozmiar różnią się niezależnie – i to właśnie odczuwają operatorzy po czterech godzinach noszenia.
Gdzie testowanie mieści się na hali produkcyjnej
Laboratorium pomaga tylko wtedy, gdy znajduje się obok linii produkcyjnej. Producent stojący za tym zakładem produkuje środki ochrony rąk w Rugao w Jiangsu od 2010 r., a od 2013 r. działa jako zintegrowana organizacja zajmująca się badaniami, produkcją, kontrolą jakości i obsługą posprzedażną w zakładzie o powierzchni 10 000 metrów kwadratowych, który obejmuje 4500 metrów kwadratowych powierzchni produkcyjnej i wewnętrzne laboratorium. Asortyment obejmuje ochronę przed przecięciem od ANSI A2 do A8, poprzez rękawice zanurzane, mechaniczne, termiczne i chemiczne, a także rękawy i ochronę ramion, dzięki czemu specyfikację można spełnić z jednego źródła, a nie montować z kilku.
Placówka znajduje się w delcie rzeki Jangcy w pobliżu Szanghaju, co zapewnia krótkie cykle przesyłek próbek i weryfikacji przez stronę trzecią. Jeśli chcesz zobaczyć, jak można spełnić określony poziom cięcia, powłokę lub wymagania chemiczne, poproś o wycenę ze szczegółami aplikacji i standardami, które musisz spełnić.