

Kiedy partia rękawic odpornych na przecięcie nie trafi na linię produkcyjną klienta, koszt rzadko ogranicza się do odrzuconych zapasów. Stracony czas produkcji, luki w przepisach dotyczących bezpieczeństwa i konieczność ponownego pozyskiwania surowców szybko się sumują. Z naszej pracy jako producenta rękawic ochronnych prowadzącego własną fabrykę w Rugao w Jiangsu wynika, że podstawową przyczyną większości niepowodzeń w dostawach nie jest wadliwy projekt rękawic, ale brakujące ogniwo pomiędzy certyfikowaną próbką a masową wysyłką. Aby wypełnić tę lukę, istnieje zdyscyplinowany audyt fabryki rękawic odpornych na przecięcie i działający system kontroli jakości. Wniosek jest prosty: skontroluj fabrykę pod kątem spójności, a nie jednej imponującej próbki.
Dlaczego audyt fabryki oznacza więcej niż test laboratoryjny
Normy takie jak ANSI/ISEA 105 i EN 388 opisują możliwości rękawic w warunkach laboratoryjnych. Nie dają gwarancji, że kolejne tysiąc par zachowa się tak samo. Audyt fabryki daje odpowiedź na inne pytanie: czy ten producent może powtórzyć certyfikowane działanie w dużych ilościach?
Ustrukturyzowany audyt sprawdza udokumentowane procedury, zapisy kalibracji maszyn i określone punkty kontroli. Pokazuje także, jak fabryka reaguje, gdy coś wykracza poza specyfikację. Na przykład urządzenie ważące rękawiczki podczas dziania wychwytuje zmiany naprężenia przędzy, zanim wpłynie to na gotowe produkty. Placówka, która przeprowadza testy dopiero na końcu, odkrywa problemy po zużyciu materiałów i robocizny.
W dobrze zarządzanej fabryce problemy z jakością są wykrywane wcześnie. Poniższy wykres przedstawia typowy rozkład miejsc, w których po raz pierwszy w procesie produkcyjnym wykrywane są defekty, które ostatecznie wpływają na gotową rękawicę.
Udział wad rękawic odpornych na przecięcie wykrytych po raz pierwszy na każdym etapie kontroli (wzór ilustracyjny).
Kluczowe obszary do uwzględnienia w audycie fabryki rękawic odpornych na przecięcie
Skuteczny audyt śledzi łańcuch wartości od włókna do zapakowanego kartonu. Kupujący powinni zorganizować wizytę wokół czterech głównych obszarów: materiału przychodzącego, dziania, zanurzania lub powlekania oraz kontroli końcowej. Każdy obszar ma swoje własne kryteria akceptacji i własne tryby awarii.
| Obszar audytu | Punkty weryfikacji | Wpływ produkcji |
|---|---|---|
| Przychodzące material | Rodzaj i denier włókna, zapisy partii mieszanki powłokowej, certyfikaty dostawców | Zastąpienie przędzy zmienia wydajność cięcia nawet wtedy, gdy etykieta pozostaje taka sama |
| Robienie na drutach process | Grubość maszyny, gęstość ściegu, interwały pobierania próbek masy rękawic | Niewielkie odchylenie napięcia wpływa na integralność rękawicy i ostateczny wynik cięcia |
| Zanurzanie lub powlekanie | Lepkość zawiesiny, czas przebywania, profil temperatury pieca, czas utwardzania | Powłoka thickness and adhesion drive grip, abrasion, and measured cut performance |
| Finał inspection | Pobieranie próbek odporności na przecięcie, sprawdzanie wymiarów, kontrola wizualna i etykietowanie | Potwierdza zachowanie partii przed pakowaniem i wysyłką |
Sprawozdanie z audytu powinno rejestrować to, co zaobserwowano przy każdej bramie, a nie tylko to, czy fabryka posiada księgę jakości. Test praktyczny jest prosty: czy operator na każdym stanowisku może opisać kryteria akceptacji bez czytania plakatu ściennego?
Normy odporności na przecięcie: co powinien potwierdzić audyt
Odporność na przecięcie nie jest pojedynczą liczbą. Kupujący w Ameryce Północnej polegają na normie ANSI/ISEA 105, która ocenia wydajność od A1 do A9. Europejscy nabywcy stosują normę EN 388, która podaje skalę numeryczną od poziomu 1 do 5. W obu systemach stosuje się różne zasady testów, więc rękawica, która sprawdza się dobrze w ramach jednej normy, może zachowywać się inaczej w drugiej. Audyt powinien potwierdzić, według jakiego standardu fabryka jest certyfikowana i czy raport z badań obejmuje obecną linię produkcyjną.
| Aspekt | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Skala poziomu cięcia | A1 do A9 | Poziom 1 do 5 |
| Zasada testu | Tomodymometr mierzy gramy siły cięcia | Test zamachu stanu, mierzy wskaźnik cięcia względem obracającego się ostrza |
| Wspólna specyfikacja przemysłowa | A4 do A6 do obróbki metalu i szkła | Poziom 3 do 5 dla porównywalnej ekspozycji |
| Zgłoś zasięg | Dłoń, a czasem pełna rękawica | Wiele próbek z różnych obszarów rękawic |
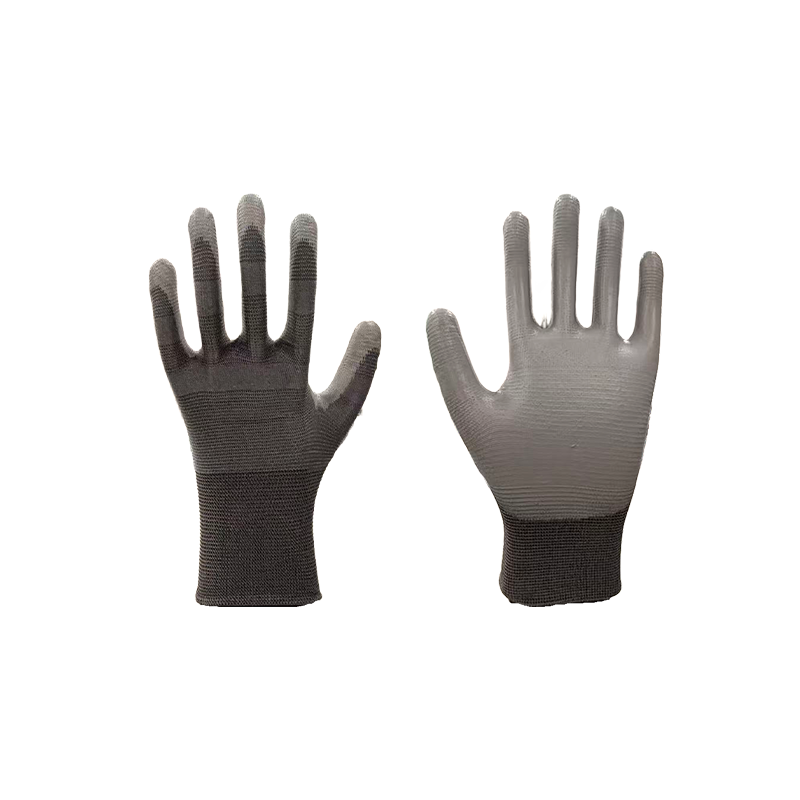
Jeżeli specyfikacja wymaga odporności na przecięcie A5, fabryka powinna być w stanie przedstawić raporty z testów tej samej kontrolowanej linii produkcyjnej, a nie tylko próbkę wysłaną do laboratorium kilka miesięcy wcześniej. Dobrym przykładem tego poziomu są szare, wysokowydajne, odporne na przecięcia rękawice A5 o rozmiarze 13, będące podstawowym produktem w naszym asortymencie. Przed zablokowaniem specyfikacji kupujący powinni również zrozumieć różnicę między terminologią dotyczącą odporności na przecięcie a terminologią dotyczącą odporności na przecięcie, co jest tematem poruszonym w naszym artykule przewodnik branżowy .
 Szare, odporne na przecięcia rękawice o grubości 13 A5 Ta dziana rękawica we wzór liczi z powłoką z pianki nitrylowej zapewnia ochronę przed przecięciem na poziomie E zgodnie z normą EN388, równoważąc elastyczność, przyczepność i odporność na zużycie do zadań precyzyjnych i logistycznych. Zobacz produkt →
Punkty kontroli jakości w całym procesie produkcyjnym
Kontrola jakości w fabryce rękawic odpornych na przecięcie powinna obejmować sekwencję przejść, a nie pojedynczy test końcowy. Następujące punkty kontrolne stanowią minimum niezawodnego łańcucha dostaw:
- Kontrola przychodzącego materiału: sprawdź typ włókna, denier i mieszankę powłokową pod kątem zgodności ze specyfikacją zakupu.
- Próbkowanie procesu dziewiarskiego: mierz wagę rękawicy i gęstość ściegu w stałych odstępach czasu, aby wykryć dryf maszyny.
- Kontrole nakładania powłoki: monitoruj lepkość zawiesiny, czas zanurzania i temperaturę utwardzania.
- Testowanie odporności na przecięcie: zgodnie z harmonogramem sprawdzaj próbki produkcyjne pod kątem odpowiedniej normy.
- Weryfikacja wymiarów i szwów: sprawdź długość, styl mankietu i konstrukcję szwów.
- Końcowa kontrola wzrokowa i opakowanie: usuń wadliwe rękawice i potwierdź dokładność etykiety.
Każda bramka musi mieć zdefiniowany plan pobierania próbek. Fabryka, która testuje jedną parę na partię, nie przeprowadza kontroli jakości; wykonuje gest. Poniższa tabela przedstawia typowy rozkład wad zaobserwowanych podczas kontroli końcowej w produkcji rękawic powlekanych odpornych na przecięcie.
- Powłoka voids 30%
- Odchylenie wymiaru 25%
- Wady ściegu lub dzianiny 20%
- Zanieczyszczenie powierzchni 15%
- Pozostałe 10%
Jakość powłoki i wykończenia: druga połowa historii
Powłoka dłoni często odróżnia rękawicę, która jest jedynie odporna na przecięcie, od rękawicy, która jest praktyczna w noszeniu przez całą zmianę. Skład chemiczny powłoki, lepkość, czas przebywania i profil utwardzania wpływają na przyczepność, odporność na ścieranie i ostateczną zmierzoną wydajność cięcia. Audyt powinien sprawdzić, czy parametry te są udokumentowane dla każdego produktu i przestrzegane w dokumentacji produkcyjnej.
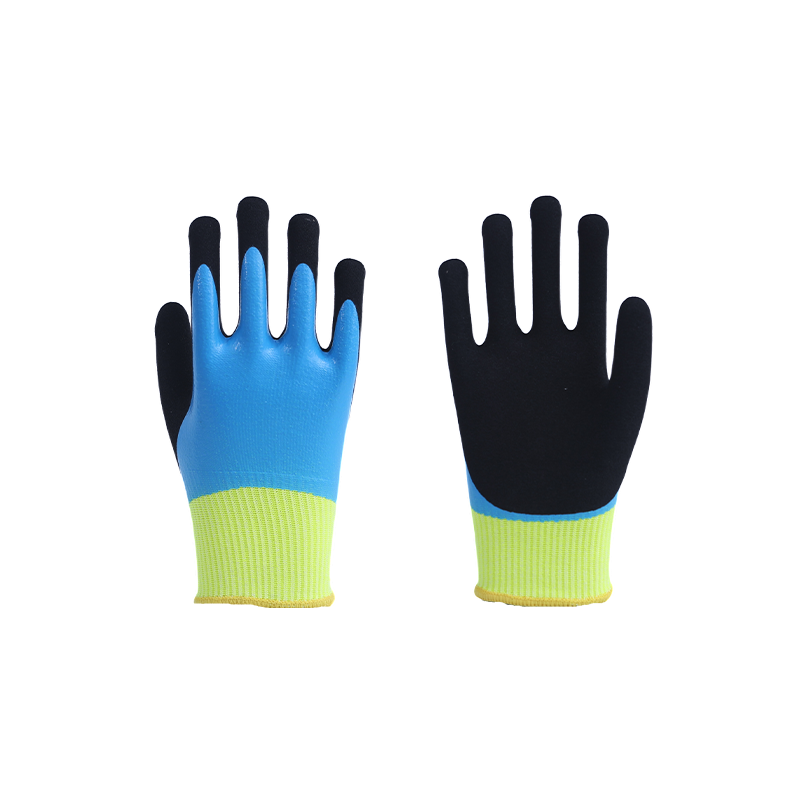
W przypadku zastosowań, które łączą ekspozycję ostrza z szorstkimi powierzchniami lub zaolejonymi częściami, strategia powlekania zmienia ekonomikę rękawicy. Odpowiednim przykładem są nasze odporne na przecięcie, całkowicie zanurzone rękawice ścierne: bazowa przędza HPPE zapewnia odporność na przecięcie, podczas gdy powłoka ścierna zapewnia trwałość. Jeśli nakładanie powłoki nie jest kontrolowane, kupujący dziedziczy rękawicę, która ulegnie uszkodzeniu na wczesnym etapie użytkowania.
 Odporne na przecięcie, całkowicie zanurzone rękawice ścierne W pełni zanurzana, matowa rękawica o rozmiarze 15, łącząca HPPE, włókno szklane i poliester, zapewniająca przecięcie formatu A4 i odporność na ścieranie na poziomie 4, odpowiednia do pracy z zaolejonymi lub szorstkimi powierzchniami. Zobacz produkt →
Czerwone flagi podczas audytu fabryki rękawic odpornych na przecięcie
- Etykiety zawierające listę norm certyfikacyjnych bez odpowiedniego raportu z testów dla rzeczywistej linii produkcyjnej.
- Brak możliwości śledzenia partii: fabryka nie może powiązać gotowej partii z dokumentacją materiałów przychodzących.
- Stanowiska kontroli bez zdefiniowanych kryteriów pozytywnego lub negatywnego wyniku.
- Parametry powłoki dostosowywane na podstawie doświadczenia operatora, a nie udokumentowanych ustawień procesu.
- Sprzęt do badania cięcia, który nigdy nie był kalibrowany lub nie ma w nim zapisów kalibracji.
- Różne odpowiedzi na temat częstotliwości pobierania próbek od pracowników sprzedaży, produkcji i jakości.
Pojedyncza czerwona flaga niekoniecznie dyskwalifikuje fabrykę, ale dwie lub więcej należy traktować jako wyraźny sygnał ostrzegawczy.
Kiedy audyt ujawnia zaawansowane możliwości produkcyjne
Kupujący, którzy potrzebują ochrony powyżej A5, często szukają przędzy kompozytowej, ochrony przed uderzeniami lub wielowarstwowego wzmocnienia dłoni. Konstrukcje te zwiększają złożoność dziania, formowania i kontroli. Audyt powinien sprawdzić, jak fabryka radzi sobie z tą złożonością, ponieważ ta sama dyscyplina dotyczy prostszych produktów.
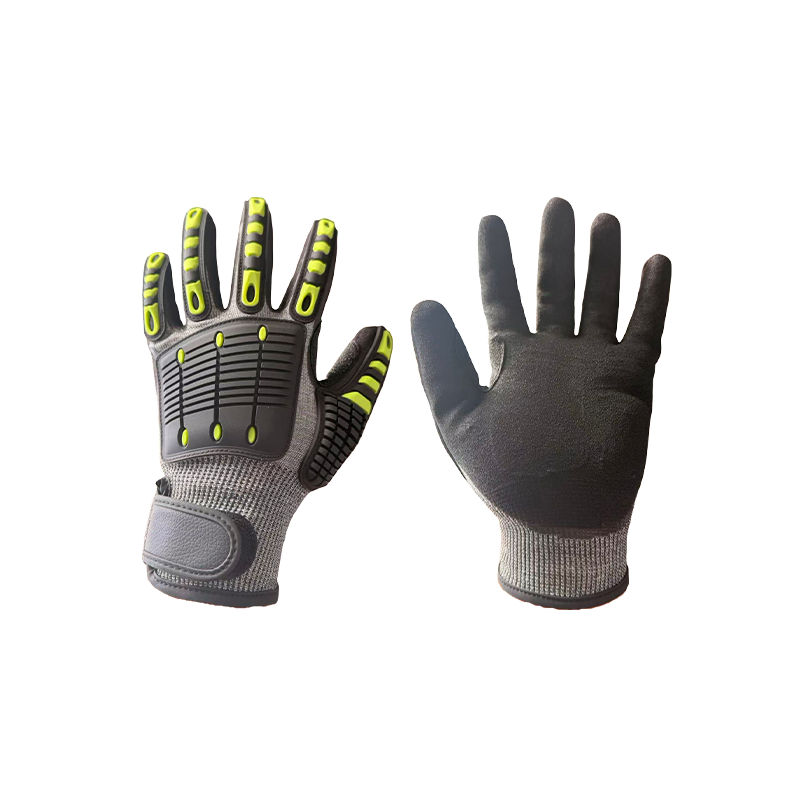
Na przykład odporne na przecięcie rękawice A6 z amortyzacją TPR wymagają etapu formowania i wizualnej kontroli dopasowania podkładek po montażu. Jeśli fabryka wykazuje kontrolowaną produkcję na tym poziomie złożoności, jej podstawowa linia rękawic odpornych na przecięcie będzie prawdopodobnie podlegać tej samej dyscyplinie jakości.
 Rękawice amortyzujące TPR odporne na przecięcie A6 Wyposażone w wyściółkę o grubości 18 z włóknem wolframowym zapewniającym odporność na przecięcie A6, paski uderzeniowe TPR i wyściółkę dłoni, rękawice te nadają się do prac związanych z obróbką metali wysokiego ryzyka i akcjami ratowniczymi. Zobacz produkt →
Audyt nie jest wydarzeniem jednorazowym. Po pomyślnym audycie kupujący i fabryka powinni uzgodnić częstotliwość pobierania próbek, standardy dokumentacji i kanały komunikacji. Ta ciągła pętla kontroli jakości sprawia, że dobra fabryka staje się niezawodnym dostawcą.
Kierujemy się tą zasadą na naszych własnych liniach produkcyjnych w Jiangsu i zapraszamy kupujących, którzy chcą sami zweryfikować proces. Jeśli masz pytania dotyczące naszych procedur testowych lub chcesz omówić plan audytu, nasz zespół jest dostępny pod adresem strona kontaktowa .
Często zadawane pytania
Jaka jest różnica między audytem fabrycznym a kontrolą jakości?
Audyt ocenia cały system fabryki: procedury, dokumentację, identyfikowalność i kontrolę procesu. Kontrola sprawdza, czy konkretna partia spełnia uzgodnione specyfikacje. Obydwa są potrzebne do niezawodnego pozyskiwania rękawic odpornych na przecięcie.
Jak często należy audytować fabrykę rękawic odpornych na przecięcie?
Minimum raz w roku dla stałego dostawcy oraz przed pierwszym dużym zamówieniem dla nowego dostawcy. Poważna zmiana linii, przejęcie lub wysoki wskaźnik niezgodności powinny skutkować dodatkowym audytem.
Czy audyt fabryczny gwarantuje, że każda rękawica jest odporna na przecięcie?
Żaden audyt nie może zagwarantować, że każda pojedyncza jednostka będzie działać. Dobrze przeprowadzony audyt zmniejsza ryzyko poprzez sprawdzenie, czy proces produkcyjny jest sprawny, sprzęt jest skalibrowany, a plan pobierania próbek jest wystarczająco agresywny, aby wychwycić dryft przed wysyłką.
Jaki poziom odporności na przecięcie powinienem określić w przypadku obróbki metalu?
W przypadku lekkich blach i montażu ogólnego powszechnie stosowany jest zakres od A4 do A5. W przypadku intensywnego tłoczenia, przenoszenia szkła i ostrych odsłoniętych krawędzi bardziej odpowiedni jest format A6 i wyższy. Audyt powinien sprawdzić, czy fabryczna metoda testowa odpowiada Twojemu poziomowi docelowemu.